
 pt
Get Free Quote 

União de tubos de plástico: solvente confiável, fusão por calor e métodos mecânicos
Notícias da indústria-Todo instalador aprende a mesma lição desde o início: o tubo de plástico é fácil de cortar e surpreendentemente complicado de unir. Uma junta que parece arrumada pode chorar por meses, e uma que foi apressada em uma manhã fria pode se soltar na primeira vez que o sistema for testado quanto à pressão. A parte encorajadora é que cada material plástico possui um método de união que realmente lhe convém. Depois de saber qual método pertence a qual pipe, o trabalho deixa de ser adivinhação e passa a ser rotineiro.
Fabricamos sistemas de tubos em PPR, PVC e PE desde 2003, e grande parte das dúvidas que chegam à nossa equipe técnica são, na verdade, questões conexas. Qual cimento, por quanto tempo mantê-lo, por que o cordão parece irregular, por que um cotovelo rosqueado quebrou. Este guia reúne as respostas que damos com mais frequência, junto com os pequenos hábitos que separam um baseado que dura trinta anos de outro que dura uma temporada.
O material decide a junta, e não o contrário
Antes de escolher as ferramentas, confirme o que realmente está em sua mão. O tubo de plástico abrange uma família de materiais com comportamentos químicos e térmicos muito diferentes, e o método de união segue daí:
- PVC-U é unido com cimento solvente e também com acessórios mecânicos roscados ou vedados em trabalhos de drenagem.
- PPR é unido por fusão térmica, geralmente chamada de soldagem de soquete ou soldagem por fusão a quente. Onde for necessária uma conexão metálica, inserções de latão com rosca fêmea são moldadas na conexão.
- PE e HDPE são unidos por acessórios de fusão, eletrofusão ou compressão, dependendo do diâmetro e do acesso ao local.
- PE-RT o tubo de aquecimento por piso radiante não é soldado com solvente ou fundido termicamente no local; ele se conecta por meio de coletores mecânicos e acessórios de compressão ou encaixe.
Duas regras evitam muitos problemas. Nunca solde PPR ou PE com solvente e nunca aplique um soldador termofusível em PVC. Nenhuma das juntas aguenta e ambas liberam gases desagradáveis ao falharem.
Soldagem de cimento solvente: o método padrão de PVC
O cimento solvente não é cola no sentido doméstico. Ele suaviza as superfícies do tubo e da conexão para que os dois materiais se fundam em uma parede contínua. É por isso que a preparação da superfície é mais importante do que a marca na lata.
Prepare as superfícies adequadamente
Corte o tubo em esquadro com um cortador de catraca ou uma serra de dentes finos, em seguida, remova a rebarba com uma faca ou alargador e chanfre levemente a borda para que entre no encaixe sem raspar o cimento. Limpe ambas as superfícies com um pano limpo e seco. Onde o primer for exigido pelo código local, aplique-o e deixe-o evaporar. Um tubo úmido ou empoeirado produzirá uma junta com um canal oculto.
Aplicar, montar e segurar
Cubra a extremidade do tubo com cimento e, em seguida, cubra o interior do encaixe, trabalhando de forma rápida e uniforme. Empurre o tubo para dentro com um quarto de volta para que o cimento se espalhe e qualquer ar preso escape, e segure-o firmemente por quinze a trinta segundos. Limpe o cordão excedente ao redor do ombro e deixe a junta completamente intacta. Um quarto de volta é a diferença entre uma junta que passa no teste e outra que pinga atrás da parede seis meses depois.
Respeite o tempo de cura
As juntas soldadas com solvente ganham resistência à medida que o solvente evapora, portanto o tempo de cura depende do diâmetro, espessura da parede e temperatura. Pequenas juntas de drenagem doméstica podem ser manuseadas rapidamente, enquanto juntas de pressão maiores precisam de muito mais tempo antes do teste. O tempo frio retarda o processo; condições úmidas, congelantes ou ventosas podem arruiná-lo. Se uma junta precisar ser testada no mesmo dia, inclua isso no cronograma desde o início, em vez de descobri-lo na bomba.
Para drenagem e escoamento de águas pluviais, um acoplamento reto de PVC padrão é o carro-chefe de todo o método, e ter os tamanhos certos na van evita improvisações:
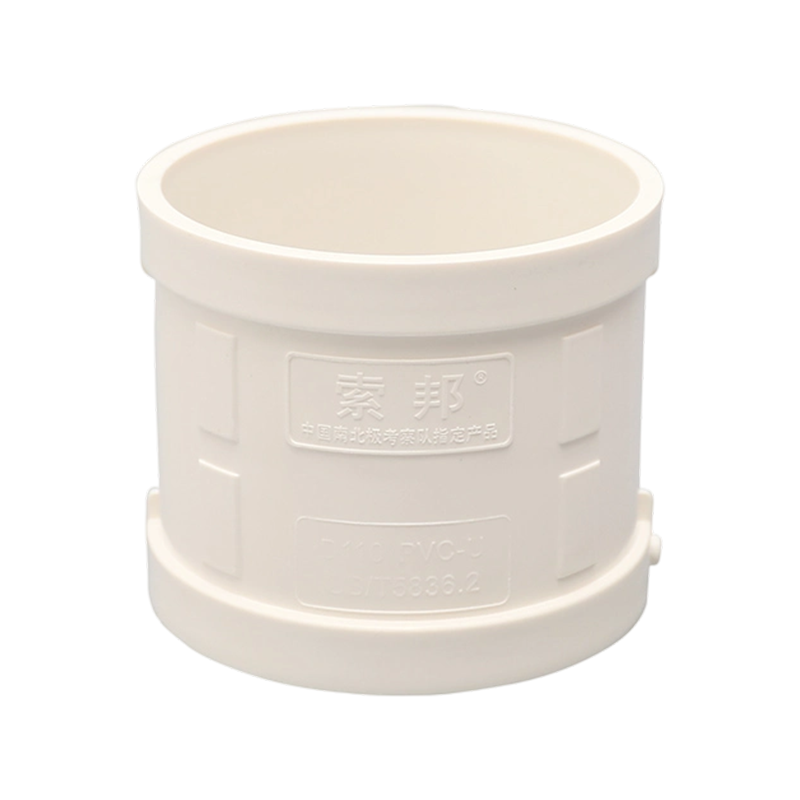 Acoplamentos retos de PVC para drenagem e escoamento de águas pluviais Disponíveis de D50 a D315, esses acoplamentos de PVC são adequados para tubulações de drenagem e águas pluviais onde tamanhos corretos e conexões confiáveis são importantes. Ver Produto →
Fusão de calor: como os tubos PPR são realmente unidos
A soldagem de soquete PPR é rápida e, uma vez aprendido o ritmo, extremamente confiável. A sequência essencial é a mesma em todos os diâmetros:
- Corte o tubo em esquadro e marque a profundidade de inserção na parte externa com um lápis ou marcador.
- Leve a ferramenta de soldagem até a temperatura, normalmente em torno de 260 °C, e espere até que o indicador confirme. Uma ferramenta que ainda está aquecendo produz uma junta fria.
- Aqueça o tubo e a conexão ao mesmo tempo, um de cada lado da ferramenta, empurrando ambos nas respectivas matrizes sem torcer.
- Remova ambos e empurre o tubo para dentro do encaixe com um movimento reto, até a marca de profundidade, sem girar.
- Segure o baseado imóvel enquanto ele esfria. Qualquer movimento durante os primeiros segundos cria uma linha fraca na solda.
O tempo de aquecimento varia de acordo com a espessura da parede e não apenas com o diâmetro externo. Os pontos de partida comuns são aproximadamente cinco segundos para 20 mm, sete segundos para 25 mm e oito segundos para 32 mm, mas siga sempre a tabela do fabricante da conexão, pois a espessura da parede varia entre as classes de pressão. O que importa é a consistência: a mesma contagem em todas as juntas, um cordão visível e uniforme ao redor do ombro e nenhum sinal de queimadura ou linha de solda afundada.
Um acoplamento simples e igual é o melhor lugar para praticar a sincronização, porque uma solda ruim aparece imediatamente em um teste de pressão:
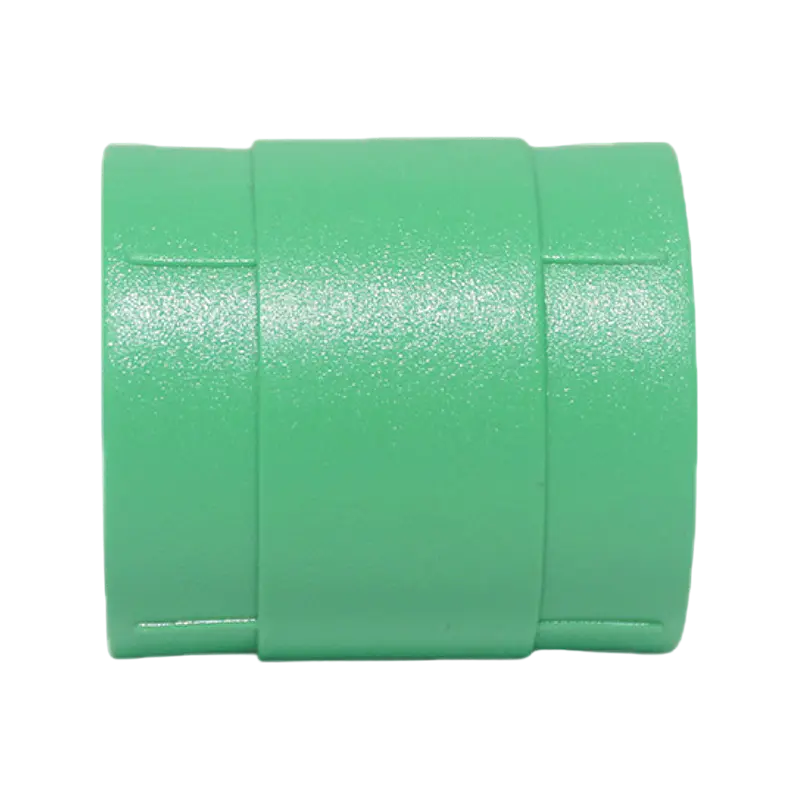 Acoplamento D25 Equal PPR para prática de hot-melt Um acoplamento igual D25 na faixa de hot-melt PPR, útil para praticar o tempo de junta antes de testar a pressão da tubulação de abastecimento de água. Ver Produto →
Fusão de topo e eletrofusão para HDPE
Redes maiores de polietileno são unidas por fusão de topo: as extremidades do tubo são planas, alinhadas, aquecidas em uma placa e depois pressionadas juntas sob pressão controlada. Alinhamento e controle de pressão são tudo aqui, por isso a máquina e seus medidores merecem mais atenção do que a tubulação. A eletrofusão adota a abordagem oposta para situações embaraçosas. Uma conexão com uma bobina de aquecimento embutida é fixada nas extremidades do tubo raspadas e limpas, e uma unidade de controle aplica uma tensão precisa para um ciclo fixo. É mais lento por junta e precisa de condições limpas e secas, mas funciona em valas onde uma plataforma de fusão de topo não cabe.
Juntas Mecânicas: Rosqueadas, Compressão e Push-Fit
Nem toda conexão deve ser permanente. As conexões roscadas permitem que uma linha de PPR ou PVC termine em uma válvula, torneira, bomba ou tubo de metal, e as inserções fêmeas de latão são feitas exatamente para esse trabalho. Enrole a rosca macho com fita PTFE ou cordão de vedação, aperte com a mão e, em seguida, adicione não mais do que uma ou duas voltas com uma chave inglesa. O aperto excessivo é a causa mais comum de uma pastilha de latão dividida e geralmente acontece no último quarto de volta.
Os acessórios de compressão continuam a ser a escolha prática para linhas de serviço PE, irrigação e circuitos de aquecimento PE-RT, onde uma manga de inserção suporta o tubo e uma porca comprime uma azeitona sobre ele. As conexões push-fit são ainda mais rápidas e genuinamente úteis para reparos, mas dependem de um corte limpo, quadrado e sem rebarbas e de um tubo totalmente inserido; um tubo que pare antes do anel de fixação irá segurar em baixa pressão e soltar em alta pressão. Onde o plástico encontra o metal em uma sala de bombas, uma transição flangeada ou um adaptador de troca de material dedicado é o detalhe mais seguro.
Comparando os métodos de união
A tabela abaixo resume como os métodos diferem na prática. Use-o como ponto de partida para o planejamento e, em seguida, confirme os requisitos específicos para seu diâmetro, classe de pressão e código local.
| Método | Materiais típicos | Equipamento chave | Aplicações comuns | Retrabalhar |
|---|---|---|---|---|
| Cimento solvente | PVC-U, CPVC | Cortador, primer, cimento, aplicador | Drenagem, águas pluviais, condutas | Recortar e refazer |
| Fusão de soquete | PPR, PP-RCT | Soldador de fusão a quente, matrizes, cortador | Abastecimento de água quente e fria | Recortar e fundir novamente |
| Fusão de bunda | PEAD, PP | Máquina de fusão com ferramenta de faceamento | Água da rede, esgoto, furo grande | Cortar e fundir novamente |
| Eletrofusão | PEAD, PE100 | Unidade de controle, raspador, pinças | Reparos, trincheiras apertadas | Cortar e recolocar |
| Rosqueado | PPR com inserções de latão, PVC | Fita selante, chave inglesa | Válvulas, torneiras, transições metálicas | Desparafuse e sele novamente |
| Compressão e push-fit | PE, PE-RT, PEX | Cortador, chave inglesa, ferramenta de rebarbação | Loops de aquecimento, linhas de serviço, reparos rápidos | Lançar e refazer |
Erros que vemos com mais frequência no local
- Métodos de mistura entre materiais. Uma junta soldada com solvente em PPR ou uma junta termofusível em PVC sempre falhará. Verifique primeiro a marcação na parede do tubo.
- Trabalhar com superfícies molhadas ou sujas. A água dilui o cimento solvente e a contaminação enfraquece a solda de fusão. Seque o tubo e limpe-o.
- Testando muito cedo. Juntas solventes e juntas de fusão precisam de tempo. Testar a pressão de um sistema montado uma hora antes não prova nada, exceto impaciência.
- Torcendo durante a fusão. Um quarto de volta é correto para cimento solvente e errado para uma solda termofusível, onde pode criar um ponto fraco em espiral.
- Ignorando o movimento térmico. Longas retas precisam de tolerância de expansão, seja isso proveniente de uma junta de expansão feita sob medida ou de uma mudança de direção.
- Apertar demais os fios. As inserções de latão quebram silenciosamente e vazam sob a fita onde ninguém olha.
Escolhendo acessórios e direcionando o tubo
Aderir é apenas metade do trabalho; a outra metade é decidir como a linha vai de um ponto a outro. Uma varredura de raio longo ou um par de cotovelos de 45 graus cria muito menos resistência e estresse do que uma única curva fechada de 90 graus, o que é importante em linhas de água quente onde a expansão térmica já está trabalhando contra você. Onde uma pista precisa ser desmontada para manutenção, uma união vale o custo extra. Onde o tubo muda de direção repetidamente em uma sala de fábrica, planeje a ordem de montagem no papel antes de cortar qualquer coisa.
Reunimos uma breve comparação entre acessórios flexíveis e angulares que cobrem o lado da perda de pressão desta decisão com mais detalhes: se você estiver pesando uma curva contra um par de cotovelos, vale a pena ler as diferenças práticas antes de cortar . Para a maioria dos trabalhos de distribuição de água quente, um cotovelo bem feito de 90 graus continua sendo a escolha padrão:
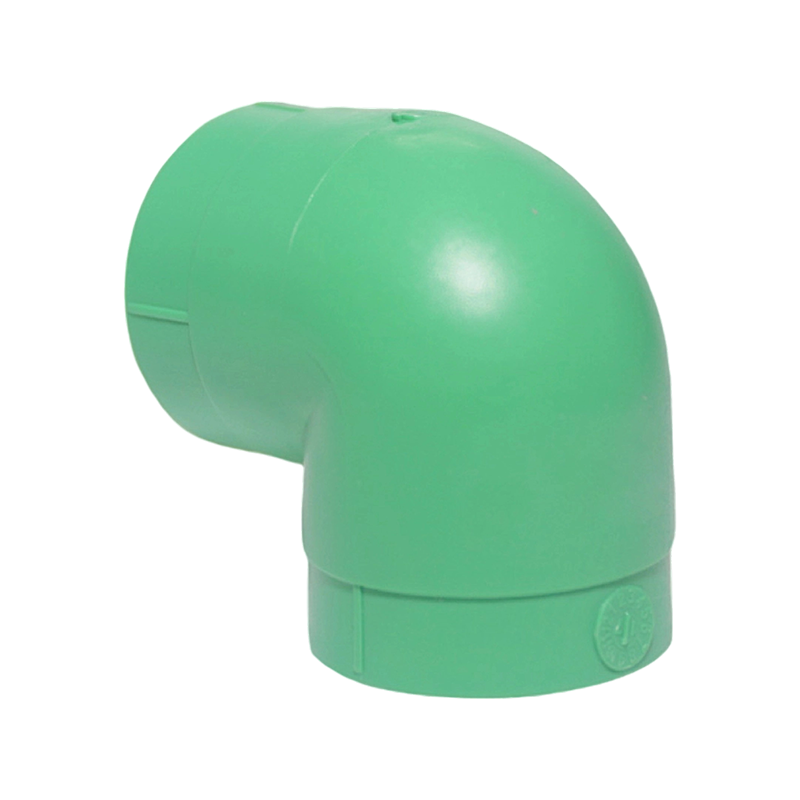 Cotovelo de 90 graus PPR D25 para distribuição de água quente Um cotovelo PPR termofusível D25 para curvas de 90 graus em tubulações de abastecimento de água, adequado para layouts padrão de distribuição de água quente. Ver Produto →
Uma palavra final sobre teste
Qualquer que seja o método usado, teste o sistema adequadamente, em vez de esperar. Encha lentamente, purgue o ar, aumente a pressão em etapas até o valor de teste e mantenha-a por tempo suficiente para que as mudanças de temperatura se estabilizem. Siga a linha e verifique todas as juntas, não apenas aquelas sobre as quais você não tinha certeza. As juntas que falham são mais frequentemente aquelas montadas com pressa do que aquelas montadas com cuidado.
Se você estiver especificando um sistema e quiser uma segunda opinião sobre qual acessório se adapta a uma junta específica, nossa equipe terá prazer em ajudar. Fornecemos tubos e acessórios PPR, PVC e PE para projetos de abastecimento de água, drenagem, condutas elétricas e piso radiante, e a forma mais rápida de obter uma resposta clara é normalmente uma mensagem curta descrevendo o tubo, o diâmetro e a que está ligado. Envie-nos os detalhes e retornaremos com uma recomendação.
Nosso Produto //
Recomendar Produtos
Informações de contato.
 +86-13801995968
 +86-18017886575

 Nº 366, Lane 6995, Puxing Road, distrito de Fengxian, Xangai
Direitos de autor© SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.